Niestandardowy układ chłodzenia puszki aluminiowej. Od audytu do projektu.


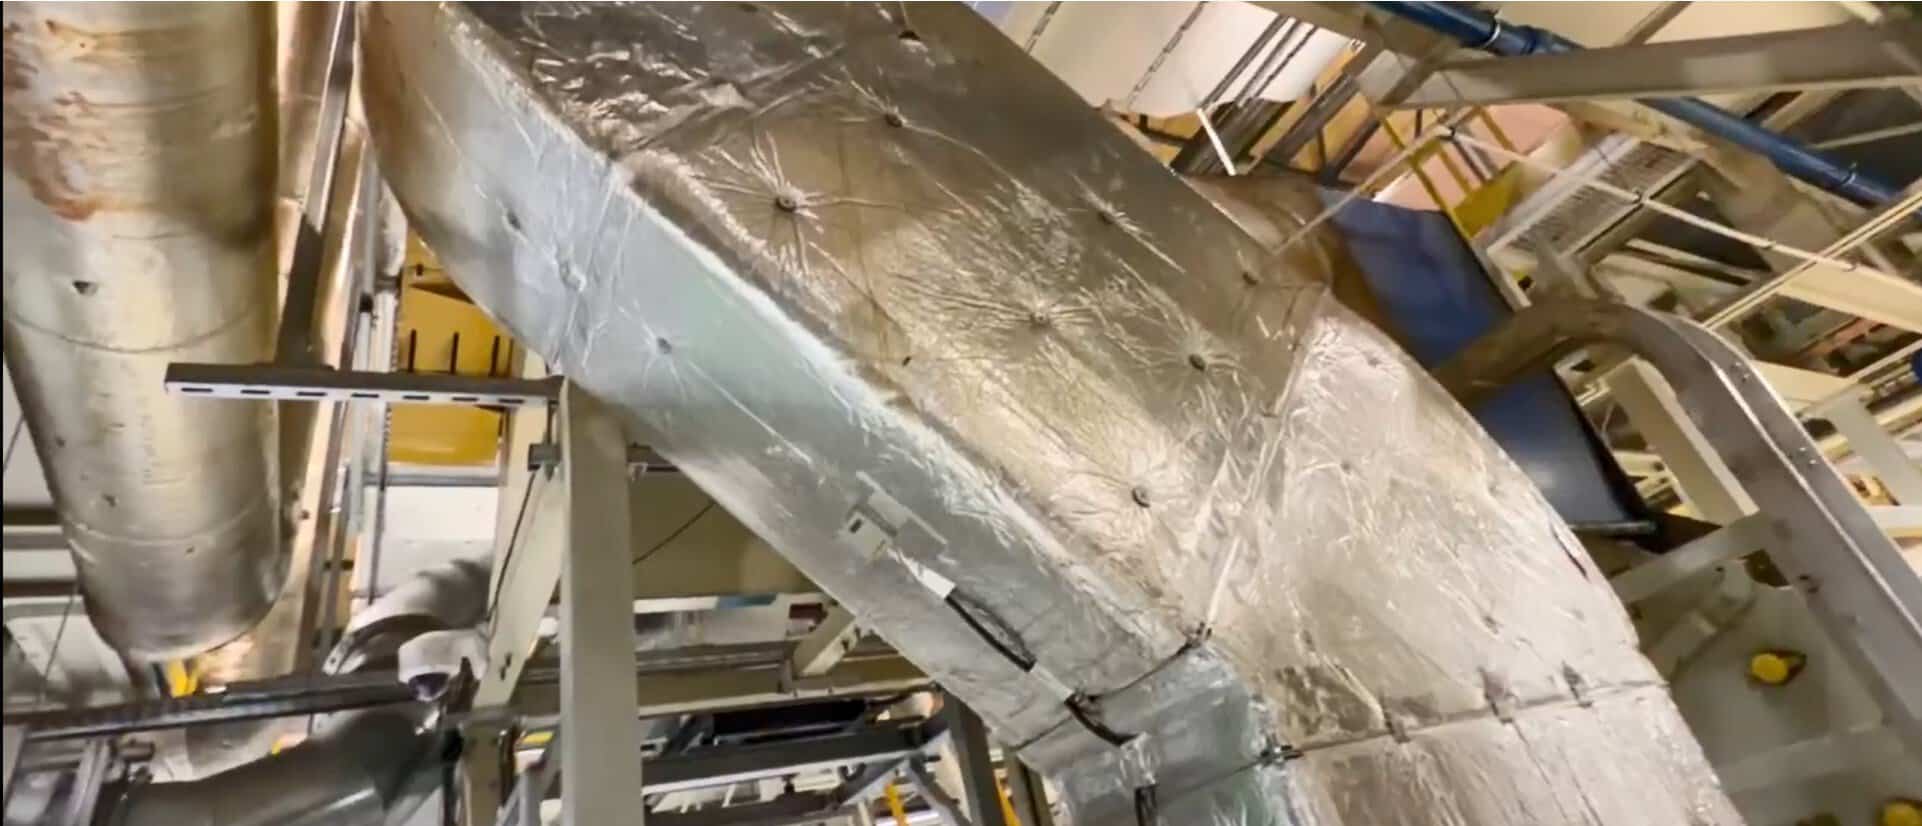
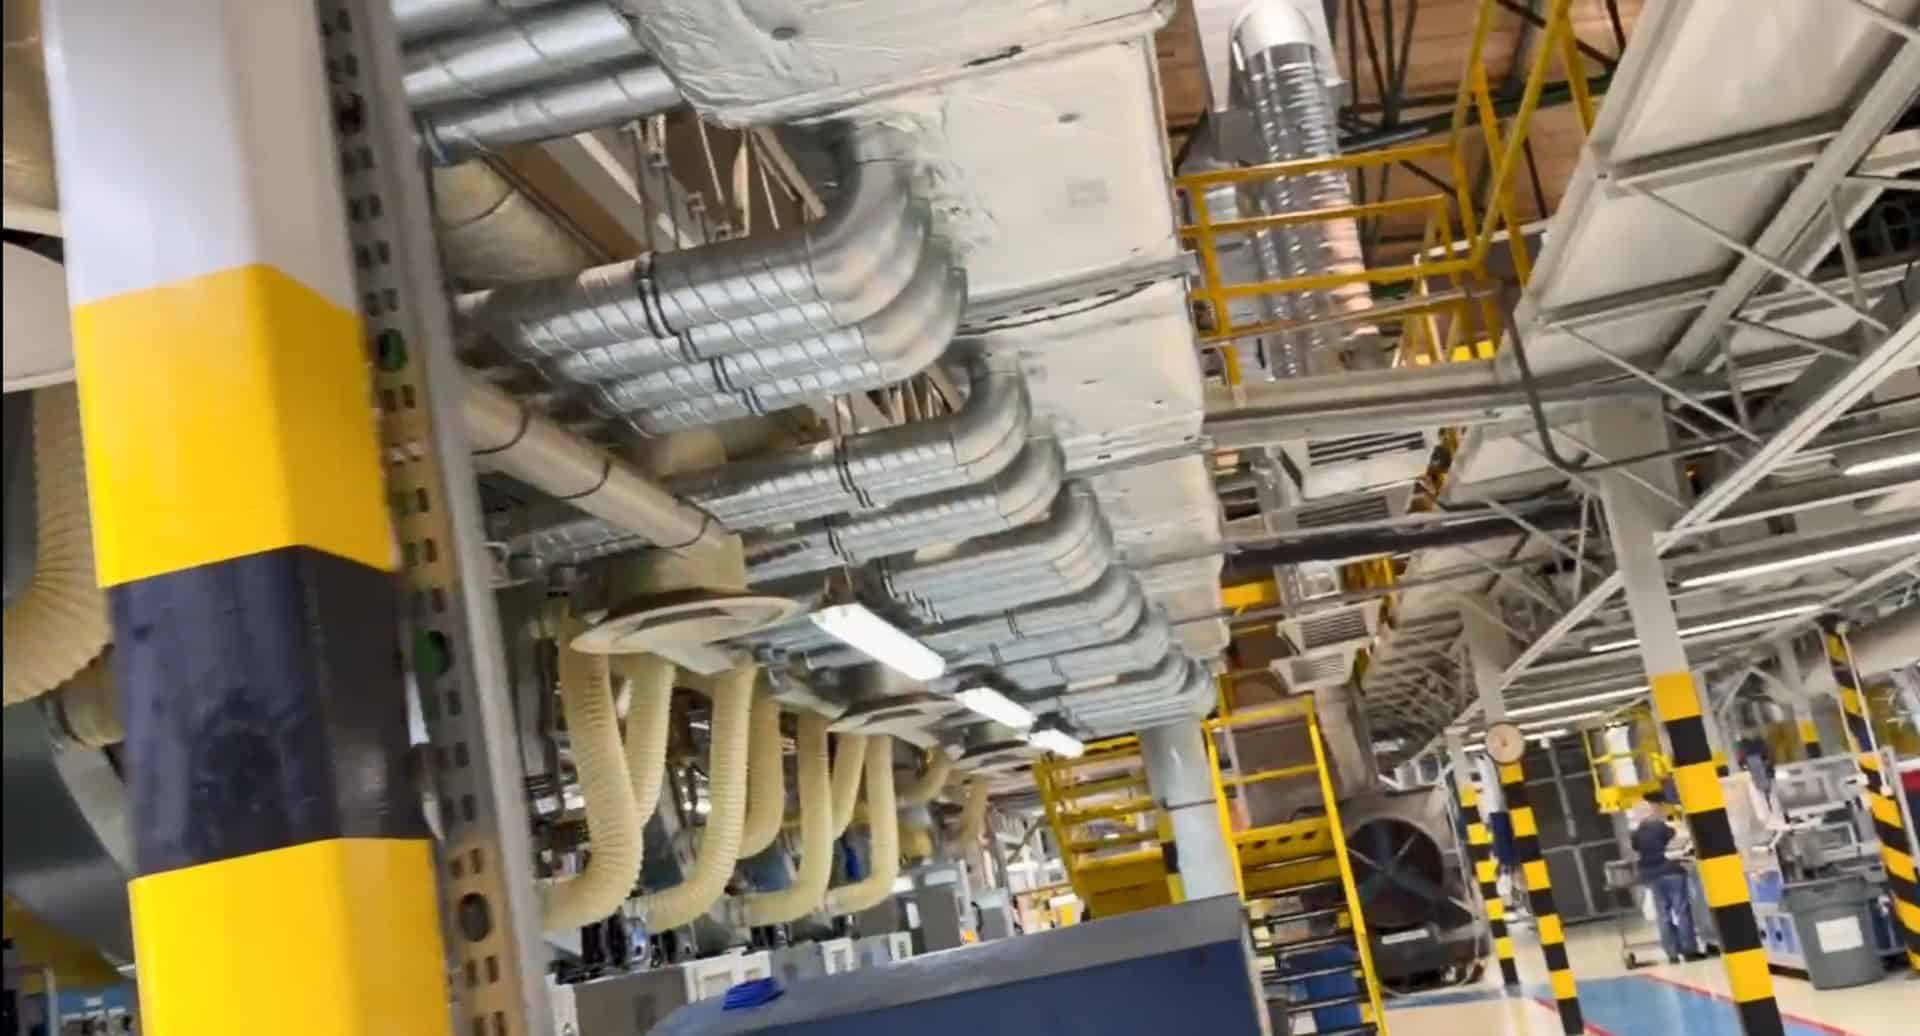
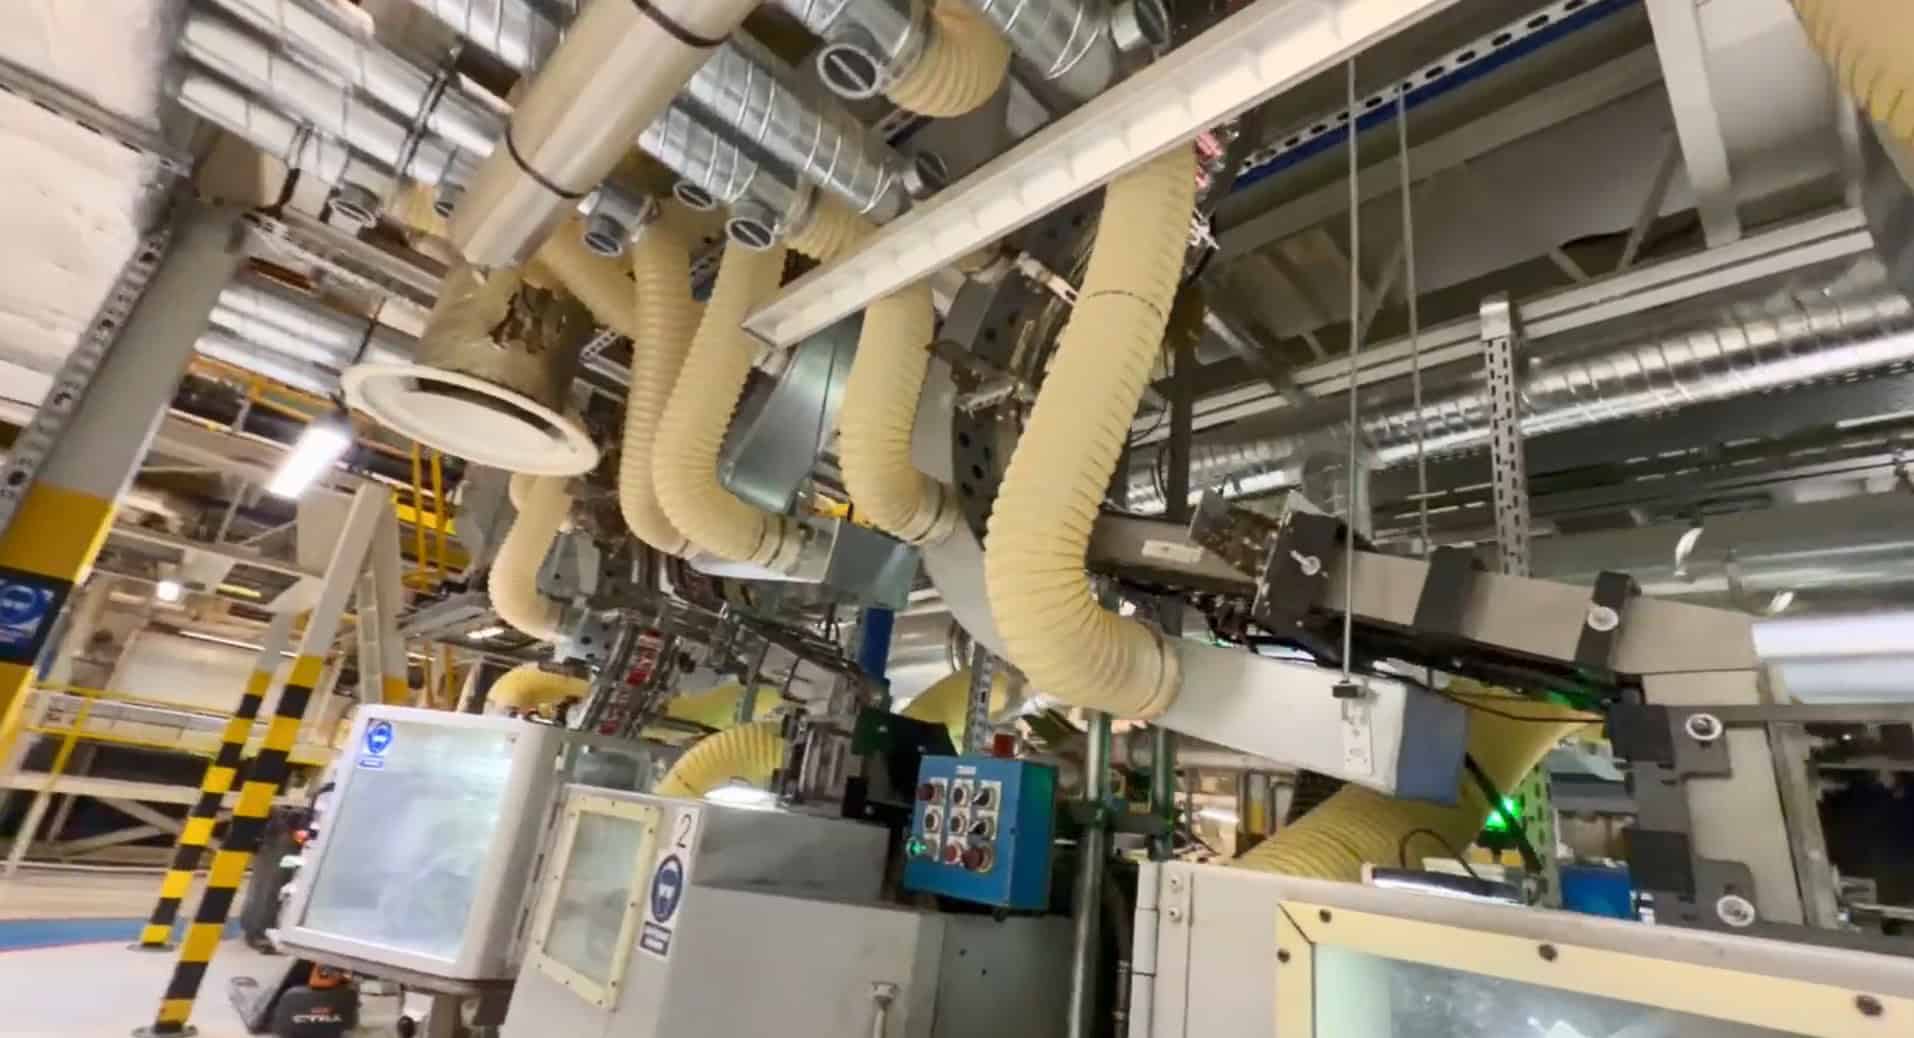
Nowa instalacja, starannie wykonana, 62,6 kW mocy chłodniczej nad linią produkcyjną. Do chłodzonego produktu trafia z tego około jednego procenta. Reszta grzeje halę. Poniżej opisujemy, skąd się to bierze, jak to policzyć na własnym obiekcie i jaką koncepcję zaproponowaliśmy w zamian.
Spis treści:
Zapytanie
Zostaliśmy poproszeni o przygotowanie oferty na wykonanie układu chłodzenia puszek na wejściach do maszyn lakierujących wnętrze opakowania, na dwóch liniach produkcyjnych dużej drukarni puszek aluminiowych w Brzesku.
Zadanie brzmi prosto. Puszka ma wejść pod dysze lakiernicze chłodniejsza, niż wychodzi z pieca. Za tym prostym zdaniem stoi konkretny wymóg technologiczny. Na gorącej ściance rozpuszczalnik odparowuje szybciej, niż lakier zdąży się rozpłynąć. Powstają miejsca cieńsze i miejsca całkiem odsłonięte, a kontrola ciągłości powłoki wewnętrznej wychodzi poza tolerancję. Partia idzie do odrzutu.
Na jednej z sąsiednich linii tego samego zakładu pracuje już układ o tym samym przeznaczeniu, zbudowany od podstaw przez inny serwis. Dostaliśmy możliwość jego obejrzenia i uznaliśmy to za właściwy punkt wyjścia. Klient zna to rozwiązanie i naturalnie porówna do niego każdą kolejną propozycję.
Co zastaliśmy
Instalacja jest wykonana starannie. Kanał główny prowadzony pod stropem, w izolacji z płaszczem paroszczelnym. Kanał zbiorczy biegnący wzdłuż ciągu maszyn. Odgałęzienia zakończone skrzynkami rozprężnymi, uformowanymi tak, żeby przylegały kształtem do toru transportu puszek. Jedna ze ścianek każdej skrzynki jest perforowana i to ona kierunkuje powietrze na przesuwające się opakowania.
Źródłem chłodu jest centrala nawiewna z chłodnicą freonową, urządzenie z 2025 roku o wydajności 9 900 metrów sześciennych powietrza na godzinę, mocy chłodniczej 62,6 kW i sprężu dyspozycyjnym 300 Pa. Czerpnia zasysa powietrze z wnętrza hali, w której panuje od czterdziestu do pięćdziesięciu sześciu stopni. Deklarowana temperatura nawiewu to dwadzieścia osiem do trzydziestu stopni.
Nic w tym opisie nie wygląda źle. Problem widać dopiero wtedy, gdy się to policzy.
Dlaczego ten układ nie może osiągnąć celu
Mamy za sobą ponad dwadzieścia lat pracy przy chłodnictwie przemysłowym i przy układach procesowych, w których chłodzi się nie pomieszczenie, tylko konkretny produkt w ruchu. Przyjrzeliśmy się rozwiązaniu z sąsiedniej linii i nasz wniosek jest jednoznaczny. Ten układ jest bardzo mało wydajny. Mówiąc wprost, cała para idzie w gwizdek.
Poniżej trzy rachunki, które to pokazują. Każdy da się sprawdzić na obiekcie prostym pomiarem.
Rachunek pierwszy. Centrala nie ma czym schłodzić powietrza w upał
Przy 9 900 metrach sześciennych na godzinę strumień masowy powietrza wynosi około trzech kilogramów na sekundę. Przy mocy 62,6 kW maksymalne schłodzenie takiego strumienia to nieco ponad dwadzieścia kelwinów. Jeżeli w hali jest czterdzieści stopni, centrala poda dwadzieścia. Jeżeli w hali jest pięćdziesiąt sześć, poda trzydzieści pięć i wymaganie przestaje być spełnione. Układ dowozi parametr tylko w dolnym zakresie warunków, a przestaje go dowozić dokładnie wtedy, gdy jest najbardziej potrzebny.
Rachunek drugi, najważniejszy. Produkt nie ma kiedy oddać ciepła
Cienkościenne opakowanie aluminiowe omywane strumieniem powietrza o prędkości kilku metrów na sekundę ma stałą czasową stygnięcia rzędu trzynastu sekund. Tyle potrzebuje, żeby zbliżyć się do temperatury otaczającego powietrza. W strefie nadmuchu spędza około dwóch sekund. W tym czasie pokonuje niecałe czternaście procent drogi do celu, co przy różnicy dwudziestu stopni daje spadek o niecałe trzy stopnie.
Rachunek trzeci. Strumień zasysa gorące powietrze, zanim dotrze do puszki
Strefa nadmuchu jest otwarta na halę. Strumień wypływający swobodnie już na dystansie kilku średnic otworu podwaja swoją masę kosztem powietrza otoczenia. Przy hali o temperaturze czterdziestu pięciu stopni i nawiewie trzydziestu, do puszki dolatuje powietrze bliższe trzydziestu ośmiu. Różnica temperatur, która napędza całe zjawisko, spada niemal o połowę, zanim rachunek drugi w ogóle się zacznie.
Po złożeniu tych trzech rzeczy realny spadek temperatury puszki wynosi około półtora stopnia. Zamiast dwudziestu.
Sprawność na poziomie jednego procenta
Zestawmy to z zapotrzebowaniem samego procesu. Przy dwóch tysiącach puszek na minutę i schłodzeniu każdej o dwadzieścia stopni potrzeba niespełna ośmiu kilowatów mocy chłodniczej. Osiem, przy sześćdziesięciu dwóch zabudowanych.
Moc faktycznie przekazana produktowi przy zmierzonym efekcie to niecały kilowat. To jest około jednego procenta tego, co zainstalowano. Pozostałe dziewięćdziesiąt dziewięć procent trafia do powietrza hali.
Ten układ jest w praktyce drogą klimatyzacją hali produkcyjnej, a nie chłodzeniem puszki. I to jest sedno sprawy. Problemem nigdy nie były kilowaty. Problemem jest to, że postawiono chłodzenie w miejscu, gdzie produkt przebywa dwie sekundy.
Cztery rzeczy, które widać bez obliczeń
Wszystkie przepustnice regulacyjne ustawione w jednakowym położeniu, co oznacza, że regulacja hydrauliczna instalacji nigdy nie została przeprowadzona.
Skrzynki rozprężne o różnej długości na kolejnych stanowiskach, czyli różne pole perforacji i różny opór przepływu.
Odgałęzienia z przewodów karbowanych o oporach kilkukrotnie wyższych niż rura gładka, w dodatku nieizolowanych, więc powietrze grzeje się na trasie przez gorącą halę.
Brak jakiegokolwiek pomiaru temperatury samej puszki, przez co nikt nie wie, czy układ w ogóle działa.
Gdzie chłodzimy my
Zasada, którą stosujemy, brzmi tak. Chłodzić tam, gdzie produkt przebywa najdłużej, a nie tam, gdzie akurat jest miejsce.
Na obu liniach objętych zapytaniem znajdują się stoły akumulacyjne. Puszka przemieszcza się po perforowanym kierunkowo blacie, unoszona i przesuwana strumieniem powietrza podawanego od spodu. Przebywa tam dziesiątki sekund zamiast dwóch. Pod blatem jest wolna komora, dostępna serwisowo i wprost nadająca się na zabudowę chłodnicy. Stół ma już własny wentylator promieniowy z sekcją filtracyjną, urządzenie fabrycznie nowe.
To jest gotowa infrastruktura pod wymianę ciepła. Nie trzeba jej budować. Trzeba podać do niej zimno i zamknąć obieg.
Nasza koncepcja obejmuje trzy elementy:
- Chłodnica wodna lamelowa zabudowana w komorze podblatowej, z wanną skroplin ze stali kwasoodpornej i syfonem dobranym do ciśnienia panującego w komorze.
- Zamknięcie obiegu powietrza nad stołem, żeby chłód trafiał do puszki, a nie do hali.
- Zasilanie z agregatu wody lodowej przez obieg pośredni, ze zbiornikiem buforowym, grupą pompową w układzie praca i rezerwa oraz automatyką, która reguluje wydajność od temperatury produktu, a nie od zegara.
Przy czasie kontaktu trzydziestu sekund produkt pokonuje blisko dziewięćdziesiąt procent drogi do temperatury powietrza. Osiągamy to bez podnoszenia prędkości nadmuchu, bez dysz wysokociśnieniowych i bez dużych sprężów, czyli najtańszym możliwym sposobem.
Co z tego wynika dla kosztu
Wbrew intuicji poprawnie zaprojektowany układ bywa tańszy od źle zaprojektowanego.
W naszej koncepcji wymagana moc chłodnicza dla pierwszej z linii wynosi około dwudziestu ośmiu kilowatów, a dla drugiej, znacznie większej, około czterdziestu siedmiu. W obu wartościach mieści się już pięćdziesiąt procent zapasu projektowego, przyjętego świadomie na wzrost wydajności linii, upały i stopniowe zabrudzenie wymiennika.
To wciąż mniej niż zabudowano na jednej linii w rozwiązaniu, które nie działa. Mniejszy agregat oznacza niższy koszt zakupu, mniejszą moc przyłączeniową, mniejszy pobór energii przez cały okres eksploatacji i mniejsze napełnienie czynnikiem, a więc rzadsze obowiązkowe kontrole szczelności.
Jak pracujemy
Zaczynamy od pomiaru, nie od katalogu. Pirometr na produkcie przed strefą i za nią, anemometr na stanowiskach nadmuchu, termohigrometr w hali, manometr różnicowy w komorze, kamera termowizyjna na torze transportu. Do tego rzeczywista wydajność linii i prędkość liniowa transportu, bo z nich wynika czas kontaktu.
Z tych danych powstaje bilans cieplny, w którym rozdzielamy ciepło produktu, ciepło wnoszone przez wentylator obiegowy, zyski przez obudowę i zapas projektowy. Każdą pozycję podajemy osobno, żeby dało się ją zweryfikować.
Potem projektujemy, prefabrykujemy w warsztacie i montujemy. Kończymy protokołem skuteczności, w którym mierzymy temperaturę produktu przed strefą i za nią. To jedyny dowód, że układ robi to, za co klient zapłacił.
Projekt elektryczny, program sterownika i wizualizacja powstają u nas. W zespole mamy dwóch automatyków. Posiadamy certyfikat F-gazowy dla firmy i dla personelu oraz uprawnienia SEP E i D do 1 kV. Tę samą metodę stosujemy przy chłodziarkach oleju do obrabiarek CNC i przy każdym innym chłodzeniu procesowym.
Najczęstsze pytania
Skąd wiadomo, że układ nie działa, skoro agregat pracuje? Z pomiaru temperatury produktu przed strefą chłodzenia i za nią. Praca sprężarki, temperatura wody lodowej i temperatura nawiewu nie mówią nic o tym, ile ciepła odebrano puszce.
Czy zwiększenie mocy agregatu rozwiąże problem? Nie, jeżeli produkt przebywa w strefie dwie sekundy. Podwojenie mocy przy takim czasie kontaktu podwaja rachunek za energię i daje kilka dziesiątych stopnia na produkcie.
Ile trwa audyt? Jeden dzień na obiekcie. Protokół i bilans cieplny przekazujemy po opracowaniu wyników pomiarów.
Czy da się wykorzystać istniejącą instalację? Zwykle tak. W opisanym przypadku do ponownego wykorzystania nadaje się wentylator obiegowy stołu, komora podblatowa i część tras. Wymiany wymaga miejsce podania chłodu, nie całe wyposażenie.
Jeżeli u Państwa coś się nie chłodzi
Najczęstszy sygnał brzmi tak. Układ pracuje, agregat chodzi, a parametr technologiczny nadal nie jest dowożony. Zwykle nie chodzi wtedy o awarię, tylko o założenia przyjęte na etapie projektu.
Proponujemy jednodniowy audyt pomiarowy zakończony protokołem i bilansem cieplnym. Protokół przekazujemy niezależnie od tego, czy dojdzie do dalszej współpracy. Jeżeli dojdzie, koszt audytu zaliczamy na jej poczet.
Kontakt, telefon +48 501 179 381.
 Robert Aptacy, właściciel i dyrektor techniczny SKiC Sp. z o.o. Wieloletni praktyk chłodnictwa przemysłowego. Prowadzi diagnostykę, audyty i modernizacje rooftopów, central wentylacyjnych, chillerów i systemów chłodzenia procesowego, razem z automatyką (Siemens S7-1200/1500, WinCC). Uprawnienia SEP E i D do 1 kV, szkolenia producentów: Carrier, Alfaco, Toshiba.